

1. কাটার প্রক্রিয়া ফাংশন
এর সেলাই বৈশিষ্ট্যওভারলক সেলাই মেশিনএটি সেলাইয়ের উপাদানের ডান প্রান্ত বরাবর সেলাই করা হয়। সোজা সুই উপাদানটিকে ছিদ্র করে এবং উপরের এবং নীচের বাঁকা সূঁচগুলি সেলাইয়ের উপাদানটির প্রান্তকে আচ্ছাদন করে একটি 500- ধরনের সেলাই তৈরি করতে সুতোকে হুক করতে সহযোগিতা করে। একটি ঝরঝরে সেলাই চেহারা প্রাপ্ত করার জন্য, সমস্ত ওভারলক সেলাই মেশিনে সেলাইয়ের উপাদান কাটার জন্য একজোড়া উপরে এবং নীচে চলন্ত কাটার গ্রুপের সাথে সজ্জিত করা হয় যাতে সেলাইয়ের উপাদানটির একটি ঝরঝরে প্রান্ত থাকে। এইভাবে, সেলাইয়ের সময় সেলাইয়ের গঠনটি দুর্দান্ত মানের এবং দুর্দান্ত স্থিতিশীলতার গ্যারান্টি দেওয়া যেতে পারে। কাটার গোষ্ঠীর অবস্থান ওভারলক সেলাই মেশিনের সূঁচের ডানদিকে, যেমনটি চিত্র 1 এর মাঝখানে বাম দিকে লাল বৃত্তে দেখানো হয়েছে।
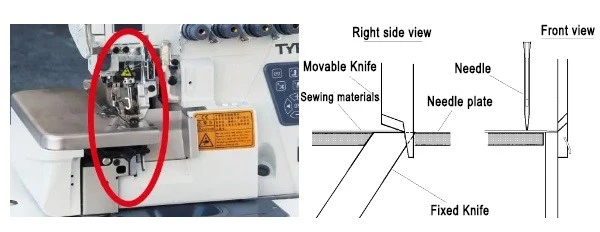
চিত্র 1: ওভারলক মেশিন কাটিং ছুরি সমাবেশ
2. কাটিং প্রক্রিয়ার রচনা এবং অপারেশন নীতি
ওভারলক সেলাই মেশিনের কাটিং ছুরি গ্রুপে একটি চলমান ছুরি এবং একটি নির্দিষ্ট ছুরি থাকে, যা সুই চলাচল কেন্দ্রের সামনে ডানদিকে ইনস্টল করা হয়। কাটিং ছুরি গ্রুপের কাটিং লাইন এবং সুই কেন্দ্রের মধ্যে দূরত্ব ওভারলক স্টিচের প্রস্থ নির্ধারণ করে। সাধারণত, নির্দিষ্ট ছুরিটি সুই প্লেটের নীচে ইনস্টল করা হয় এবং নির্দিষ্ট ছুরির ফলকটি সুই প্লেটের সমতলের সাথে ফ্লাশ করা হয়; চলমান ছুরিটি সুই প্লেটের শীর্ষে চলমান ছুরি ধারকটিতে ইনস্টল করা আছে, যেমনটি চিত্র 1-এর বাম চিত্রে লাল বৃত্তে দেখানো হয়েছে। চলমান ছুরিটি চলন্ত ছুরিটি চালাতে ট্রান্সমিশন প্রক্রিয়ার মাধ্যমে চলমান ছুরি ধারককে দুলিয়ে দেয়। উপর এবং নিচে প্রতিদান. চলমান ছুরিটি পড়ে গেলে, এটি সেলাইয়ের উপাদান কাটার জন্য নির্দিষ্ট ছুরির সাথে জড়িত হয়, যেমন চিত্র 2-এ দেখানো হয়েছে।

চিত্র 2: ওভারলক সেলাই মেশিন কাটিং ইউনিটের কাটার প্রক্রিয়া
ওভারলক সেলাই মেশিনের কাটার ট্রান্সমিশন মেকানিজম তুলনামূলকভাবে জটিল (চিত্র 3 এ দেখানো হয়েছে) এবং বেশিরভাগ মেকানিজমই কেসিংয়ের ভিতরে থাকে, শুধুমাত্র অল্প পরিমাণ মেকানিজম উন্মুক্ত। এর কাজের নীতিটি নিম্নরূপ বর্ণনা করা হয়েছে:
কর্তনকারী চালিকা শক্তি প্রধান খাদ থেকে আসে। যখন প্রধান শ্যাফ্ট 10 ঘড়ির কাঁটার দিকে ঘোরে, তখন এটি চলমান ছুরি কানেক্টিং রড অ্যাসেম্বলি 9 কে ক্যাম 8 এর মধ্য দিয়ে উপরে এবং নীচে সরাতে চালিত করে; চলমান ছুরি কানেক্টিং রড 9 এর উপরের প্রান্তটি চলমান ছুরি ক্র্যাঙ্ক 12 এর সাথে সংযুক্ত থাকে, যাতে অস্থাবর ছুরির খাদ 13 দোল দেয় এবং অস্থাবর ছুরি শ্যাফ্ট 13 এর বাম প্রান্তটি চলমান ছুরি ধারক 14টিকে অস্থাবর ছুরি 16 তৈরি করতে চালিত করে (অস্থাবর ছুরি ধারক অস্থাবর ছুরি সীট মাধ্যমে অস্থাবর ফলক স্থির করা হয়) উপরে এবং নিচে সুইং; প্রধান শ্যাফ্টের ক্রমাগত ঘূর্ণনের অধীনে, চলমান ছুরি 16 একটি ক্রমাগত উপরে এবং নীচের গতিবিধি গঠন করবে, নীচে ইনস্টল করা স্থির ছুরি 5 দিয়ে মেশ করবে এবং সেলাইয়ের উপাদান কাটার প্রভাব অর্জন করতে একে অপরের সাথে সহযোগিতা করবে, যেমন চিত্রে দেখানো হয়েছে। 3.
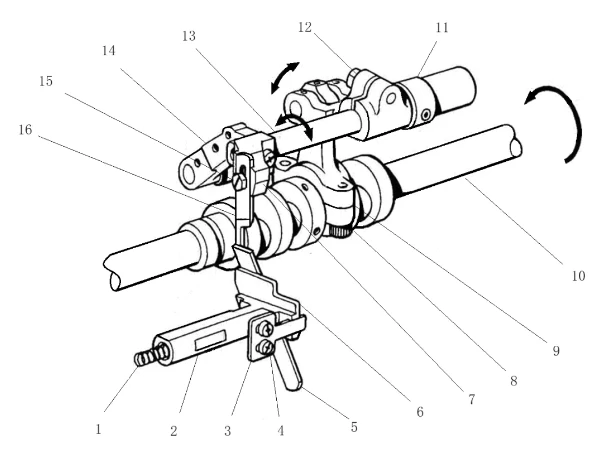
চিত্র 3: কাটিং ছুরি প্রক্রিয়া
1-বসন্ত 2-নির্দিষ্ট ছুরির আসন 3-নির্দিষ্ট ছুরি চাপ প্লেট 4-স্থির ছুরি চাপ প্লেট ফিক্সিং স্ক্রু 5-নির্দিষ্ট ছুরি ব্লেড 6-নির্দিষ্ট ছুরি আসন 7-মোয়েবল নাইফ সিট 8-কাটার ক্যাম 9-মোয়েবল নাইফ কানেক্টিং রড অ্যাসেম্বলি 10-স্পিন্ডল 11-কাটার শ্যাফ্ট টাইটনিং রিং 12-মোয়েবল নাইফ ক্র্যাঙ্ক {{ 12}}মোয়েবল নাইফ শ্যাফ্ট 14-মোয়েবল ছুরি হোল্ডার 15-মোয়েবল নাইফ ফিক্সিং স্ক্রু 16-মোয়েবল নাইফ ব্লেড
ইনস্টলেশন এবং সামঞ্জস্যের সুবিধার্থে, কাটারগুলি একটি চাপ প্লেট বা স্ক্রুগুলির মাধ্যমে কাটার আসনের সামঞ্জস্যযোগ্য অবস্থানে ইনস্টল করা হয় এবং উচ্চতা এবং বাম এবং ডান দিকে সহজেই সামঞ্জস্য করা যায়। কাটার গোষ্ঠীতে একটি চলমান কর্তনকারী এবং একটি নির্দিষ্ট কাটার রয়েছে। চলমান এবং স্থির কাটার উভয়ই উচ্চ-কঠোরতা ইস্পাত দিয়ে তৈরি পাতলা শীট। কিছু মুভিং কাটার হেড সুপার-হার্ড অ্যালয় স্টিলের সাথে জড়ানো থাকে, যা চলন্ত কাটারটির কঠোরতা এবং পরিধান প্রতিরোধকে ব্যাপকভাবে উন্নত করে। সাধারণত, চলমান কাটারটির কঠোরতা স্থির কাটার থেকে বেশি হয়, যেমনটি চিত্র 4-এ দেখানো হয়েছে। চলন্ত কাটার ব্লেডের আকৃতি তুলনামূলকভাবে জটিল। চলন্ত কাটার মাথার সরু আকৃতি হল চলন্ত এবং স্থির কাটার ব্লেডগুলির মধ্যে সরাসরি সংঘর্ষ এড়াতে চলাচলের সময় নির্ভরযোগ্য নির্দেশিকা প্রদান করা। লেজের লম্বা খাঁজটি স্ক্রু দিয়ে কাটার ব্লেড ঠিক করতে এবং উচ্চতা সামঞ্জস্য করতে ব্যবহৃত হয়।

চিত্র 4: ওভারলক সেলাই মেশিনের কাটার আকৃতি এবং গঠন
3. কর্তনকারী সমন্বয় জন্য সমন্বয় প্রয়োজনীয়তা
উচ্চ-গতির সেলাইয়ে ভাল কাটিয়া প্রভাব অর্জনের জন্য, ওভারলক সেলাই মেশিনের কাটার প্রক্রিয়া (কাটিং মেকানিজম) চলমান এবং স্থির ছুরিগুলির সমন্বয় প্রয়োজন। নিম্নলিখিত সমন্বয় প্রয়োজনীয়তা আছে.
1. উপরের এবং নীচের সমন্বয় অবশ্যই "ওভারল্যাপড" হতে হবে:
প্রথমত, স্থির ছুরির উচ্চতা, ব্লেডের পৃষ্ঠটি সুই প্লেটের সমতলের সাথে ফ্লাশ করা হয় এবং ব্লেডের সামনে এবং পিছনে সুই প্লেটের সমান্তরাল হওয়া আবশ্যক।
এর পরে চলমান ছুরির উচ্চতা। চলমান ছুরিটিকে সর্বনিম্ন বিন্দুতে নামানোর জন্য যখন হাতের চাকাটি ঘোরানো হয়, তখন চলমান ছুরির ব্লেডের নির্দিষ্ট ছুরির ফলকের সাথে একটি নির্দিষ্ট ওভারল্যাপ থাকা উচিত। সমন্বয় পরিসীমা {{0}}.5~1.0 মিমি এর মধ্যে। ওভারল্যাপ খুব ছোট হলে, সেলাই উপাদান কাটা বা "ভাঙা সিল্ক" সমস্যা সৃষ্টি করা সহজ। ওভারল্যাপ খুব বড় হলে, কাটার ত্বরিত পরিধান, চলমান ছুরির খোলার পরিসর হ্রাস এবং মেশিনের লোড বৃদ্ধির মতো সমস্যা সৃষ্টি করা সহজ।
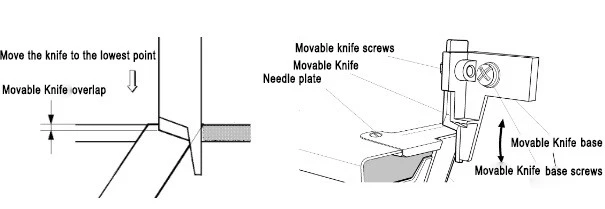
চিত্র 5: কাটিং ছুরি ওভারল্যাপ
চলমান ছুরির উপরের এবং নীচের অবস্থানগুলি সামঞ্জস্য করার পদ্ধতি: চলমান ছুরিটিকে সর্বনিম্ন বিন্দুতে আনতে হ্যান্ড হুইলটি ঘুরিয়ে দিন, চলমান ছুরির স্ক্রুটি আলগা করুন, চলমান ছুরির ব্লেডটিকে উপযুক্ত পরিসরে উপরে এবং নীচে নিয়ে যান এবং অবশেষে শক্ত করুন। চলমান ছুরি স্ক্রু, যেমন চিত্র 5 এ দেখানো হয়েছে।
2. অনুভূমিক ফিট কাছাকাছি হতে হবে
একটি ভাল কাটিয়া প্রভাব অর্জনের জন্য চলন্ত স্থির ছুরিটির অনুভূমিক ফিট অবশ্যই "কাছে" হতে হবে। বাম দিকের চিত্র 6 হল সামঞ্জস্য করার সময় রেফারেন্সের জন্য ওভারলকিং মোটরযুক্ত ফিক্সড ছুরির অবস্থান সামঞ্জস্যের একটি চিত্র।
সামঞ্জস্য করার সময়, প্রথমে স্থির ছুরিটির অবস্থান নির্ধারণ করুন। স্থির ছুরির আসনের স্ক্রুটি আলগা করুন এবং স্থির ছুরিটির অনুভূমিক (বাম এবং ডান) অবস্থান সামঞ্জস্য করতে স্থির ছুরির আসনটি সরান৷ পুরো মেশিনের প্রয়োজনীয় সেলাই প্রস্থ অনুযায়ী স্থির ছুরিটির অনুভূমিক অবস্থান সামঞ্জস্য করুন। আপনি প্রস্থ পরিমাপ করতে সহায়তা করার জন্য একটি ইস্পাত শাসক বা ক্যালিপার ব্যবহার করতে পারেন। এটি সঠিক কিনা তা নিশ্চিত করার পরে, নির্দিষ্ট ছুরি সিট স্ক্রুটি শক্ত করুন।
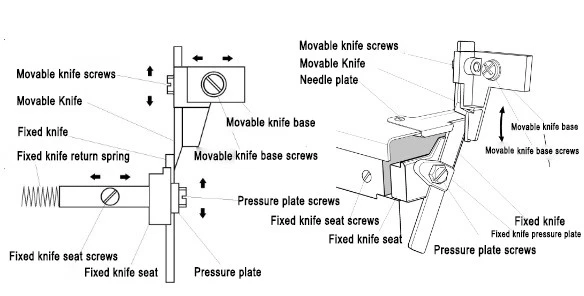
চিত্র 6: কাটিং ছুরি ফিট সমন্বয়
এরপরে, চলমান ছুরিটির অনুভূমিক অবস্থান সামঞ্জস্য করুন, চলমান ছুরির আসনের স্ক্রুগুলি আলগা করুন এবং চলমান ছুরির আসনটি সামঞ্জস্য করতে অনুভূমিকভাবে (বাম এবং ডানে) চলমান ছুরিটি সরান যাতে চলমান ছুরি এবং নির্দিষ্ট ছুরি একসাথে কাছাকাছি থাকে। . মনে রাখবেন যে এই মিলিত সম্পর্কটি একটি ভাল কাটিয়া প্রভাব অর্জনের জন্য ঘনিষ্ঠ হওয়া উচিত, তবে এটি অত্যধিক লোড এবং ত্বরিত পরিধান এড়াতে খুব টাইট হওয়া উচিত নয়। উপযুক্ত অনুভূতি আয়ত্ত করার জন্য আপনাকে আরও অনুশীলন করতে হবে, যেমন চিত্র 6-এ দেখানো হয়েছে। মনে রাখবেন যে অনুভূমিক অবস্থান সামঞ্জস্য করার পরে, চলমান ছুরির আসনের স্ক্রুগুলিকে শক্ত করতে হবে।
3. কাটার অনুদৈর্ঘ্য প্রয়োজনীয়তা সোজা হতে হবে
চলমান এবং স্থির ছুরিগুলির অনুদৈর্ঘ্য মিল অবশ্যই সোজা হতে হবে, কাটিং ছুরি ম্যাচিং পৃষ্ঠটি সম্পূর্ণ সমতল হতে হবে, সামনে এবং পিছনে অবশ্যই একটি সরল রেখায় থাকতে হবে এবং উচ্চ-মানের প্রাপ্তির জন্য কোনও তির্যক ঘটনা থাকতে হবে না। কাটিং প্রভাব এবং স্থিতিশীল এবং নির্ভরযোগ্য কাটিং ছুরি অপারেশন অবস্থা, বাম দিকে চিত্র 7 এ দেখানো হয়েছে।
চিত্র 7 চলন্ত এবং স্থির ছুরির মিলের তিনটি সাধারণ সাধারণ অবস্থা দেখায়। বাম চিত্রটি সঠিক মিলের অবস্থা, চলমান এবং স্থির ছুরিগুলি সোজা এবং কাছাকাছি মেলে; মধ্যম চিত্রের রাষ্ট্র কোন কাটা, খারাপ কাটা, রুক্ষ এবং অসম প্রান্ত, এবং গুরুতর ক্ষেত্রে, "অবরুদ্ধ" ঘটনা উত্পাদন করবে না; সঠিক চিত্রে থাকা রাজ্যটি কাটারের সামনের অংশের অসম কাটিং এবং দ্রুত পরিধান তৈরি করবে।

চিত্র 7: কাটার অনুদৈর্ঘ্য প্রয়োজনীয়তা মেলে
4. কাটার প্রক্রিয়ার সাধারণ সমস্যা এবং রক্ষণাবেক্ষণ
1. উপাদান কাটা না?
① প্রথমে চেক করুন চলমান এবং স্থির ব্লেডগুলি আদৌ মেশিং অবস্থায় নেই কিনা। এটা হতে পারে যে উপরের এবং নীচের অবস্থানগুলি ওভারল্যাপ করা হয়নি (চিত্র 5 দেখুন) বা বাম এবং ডান অবস্থানগুলি কাছাকাছি নয় (চিত্র 7 দেখুন)? এই পরিস্থিতি বেশিরভাগই স্বাভাবিক সেলাইয়ের সময় শক্ত বস্তু বা ঘন এবং শক্ত অংশগুলির আকস্মিক মুখোমুখি হওয়ার কারণে ঘটে, যার কারণে চলমান ছুরিটি শক্তিশালী বল দ্বারা পরিবর্তন করা হয়। চলমান এবং স্থির ছুরিগুলি সর্বোত্তম অবস্থায় রয়েছে তা নিশ্চিত করার জন্য এটি পুনরায় সেট করা এবং সামঞ্জস্য করা প্রয়োজন এবং তারপর চলমান এবং স্থির ছুরিগুলির ফিক্সিং স্ক্রুগুলিকে শক্ত করুন, চিত্র 6 দেখুন;
② এছাড়াও, চলন্ত এবং স্থির ছুরিগুলির অংশগুলি শক্তভাবে স্থির করা না থাকলে, উপাদানগুলি না কাটার সমস্যা হবে। যদি স্ক্রুগুলি যথেষ্ট শক্তভাবে স্থির করা না হয়, তবে অপারেশন চলাকালীন মেশিনের কম্পনের সাথে সেগুলি আলগা হয়ে যাবে, যা শেষ পর্যন্ত চলমান এবং স্থির ছুরিগুলির অবস্থানের বাইরে চলে যাবে এবং উপাদানটি কাটবে না;
③ তৃতীয়ত, কাটার ফলকটি গুরুতরভাবে "প্যাসিভেটেড"। ওভারলক মেশিন ক্রমাগত কাজ করলে কাটিং ছুরিটি দ্রুত পরিধান করে, বিশেষ করে যখন কিছু "কঠিন, পুরু এবং ঘন" সেলাই সামগ্রী প্রক্রিয়াকরণ করা হয়, এটি দ্রুত পরার সম্ভাবনা বেশি। ব্যবহার করার সময়, আপনাকে সময়মতো ব্লেড পরিধান পরীক্ষা করতে হবে। যদি আপনি দেখতে পান যে ব্লেডটি "প্যাসিভ", আপনার সময়মতো এটি প্রতিস্থাপন করা উচিত;
④ চতুর্থ সম্ভাবনা হল কাটার ট্রান্সমিশন মেকানিজমের ভিতরে একটি "সার্কিট ব্রেক" আছে, যার ফলে চলমান ছুরিটি চালিকা শক্তি হারায় এবং কাটতে অক্ষম হয়। এই ক্ষেত্রে, আপনাকে পরিদর্শনের জন্য আবরণ খুলতে হবে। এটি আলগা প্রক্রিয়া সহযোগিতা বা ভাঙা অংশ কিনা, এই সমস্যা হতে পারে. একবার পাওয়া গেলে, এটি মেরামত করা যেতে পারে।
2. উপাদান সম্পূর্ণরূপে কাটা হয় না এবং একটি ঘটনা আছে "ভাঙা পদ্ম শিকড় এবং রেশম সুতো"
① কাটার ওভারল্যাপ যথেষ্ট বা খুব ছোট নয়। চিত্র 5 অনুসারে, চলন্ত কাটার এবং স্থির কাটারগুলির ওভারল্যাপকে যথাযথভাবে বাড়ানোর জন্য চলন্ত কাটারের উপরের এবং নীচের উচ্চতাগুলি পুনর্বিন্যাস করুন;
② কাটারটি সোজা নয়, যেমন চিত্র 7 এর ডানদিকে চলমান কাটারটির সামনের পরিচিতি। সম্পূর্ণ সোজাতা অর্জনের জন্য এটিকে চিত্র 7 এর বাম দিকে দেখানো মিলিত সম্পর্কের সাথে পুনরায় সামঞ্জস্য করতে হবে;
③ চলন্ত কাটার সংক্রমণ ক্রমাগত নয়। ট্রান্সমিশন মেকানিজমের অংশগুলি আলগা বা জীর্ণ কিনা তা পরীক্ষা করুন এবং আলগা অংশগুলিকে পুনরায় শক্ত করুন এবং জীর্ণ অংশগুলিকে নতুন অংশ দিয়ে প্রতিস্থাপন করুন;
④ কাটার ব্লেডে স্থানীয় পরিধান, অর্ধ-বৃত্তাকার পরিধান এবং স্থানীয় ক্ষতি, ইত্যাদি রয়েছে, যার জন্য সংশ্লিষ্ট কাটার প্রতিস্থাপন করা প্রয়োজন, বা সমস্ত ক্ষতিগ্রস্থ অংশগুলিকে পিষে ফেলার জন্য অবিলম্বে ধারালো করা প্রয়োজন, যেমন চিত্র 8 এ দেখানো হয়েছে।
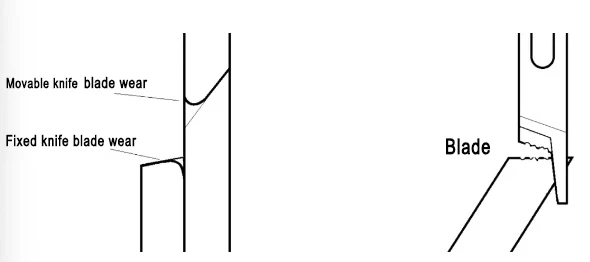
চিত্র 8: ছুরি ব্লেড পরিধান এবং ক্ষতি কাটা
3. কাটিয়া প্রান্ত "সেরেটেড" প্রদর্শিত হয়
① কাটিং ছুরিটি সোজা নয়, এবং চলমান এবং স্থির ছুরিগুলির ব্যস্ততা পুনরায় সামঞ্জস্য করা দরকার। চিত্র 7 অনুযায়ী সঠিকভাবে সামঞ্জস্য করুন;
② খাওয়ানো মসৃণ নয়, ফলে সেলাইয়ের উপাদানের প্রান্তে জমা হয়। এই পরিস্থিতি একদিকে ডিফারেনশিয়াল ফিডিংয়ের আকার পরিবর্তন করে সামঞ্জস্য করা যেতে পারে, এবং অন্যদিকে, সেলাইয়ের সময় হাতের অঙ্গভঙ্গি দ্বারা সেলাইয়ের উপাদানের প্রান্তটি সামঞ্জস্য করা যেতে পারে;
③ সেলাইয়ের উপকরণের ক্ষেত্রে, প্রান্তটি কুঁচকানো হয়, প্রান্তটি সংযুক্ত থাকে বা প্লীটিং প্রক্রিয়ার পরে প্রান্তটি লক করা হয়। এই সমস্যাটি ঘটতে পারে, যা প্রক্রিয়াকরণ প্রযুক্তি এবং পদ্ধতি পরিবর্তন করে উন্নত করা যেতে পারে।
4. কাটিং ছুরি সেলাই উপাদান ব্লক
① কাটিং ছুরির ব্লেড মারাত্মকভাবে পরিধান করা হয় এবং সেলাইয়ের উপাদানটি স্বাভাবিকভাবে কাটতে পারে না। এই পরিস্থিতি সেলাইয়ের উপাদানের অগ্রগতিও বাধা দেবে। এই পরিস্থিতি মেরামত করার জন্য, আপনাকে একটি ধারালো ব্লেড দিয়ে ব্লেডটি প্রতিস্থাপন করতে হবে, বা অবিলম্বে এটিকে ধারালো করে প্রতিস্থাপন করতে হবে, যেমন চিত্র 8 এ দেখানো হয়েছে;
② চলমান ছুরিটির উপরে এবং নিচের কোন নড়াচড়া নেই এবং এটি জায়গায় থেমে যায়, সরাসরি সেলাইয়ের উপাদানকে ব্লক করে। প্রথমে, চলমান ছুরিটির নির্দিষ্ট অংশটি আলগা কিনা তা পরীক্ষা করে দেখুন, যাতে এটি শক্তি প্রেরণ করতে না পারে; যদি বাহ্যিক প্রক্রিয়াতে কোন সমস্যা না পাওয়া যায়, তাহলে কেসিংয়ের ভিতরে কাটার ট্রান্সমিশন প্রক্রিয়াটি আরও পরীক্ষা করা প্রয়োজন। এটা হতে পারে যে মেকানিজম ফাস্টেনিং স্ক্রুগুলি আলগা হয়ে গেছে, বা অংশগুলি ভেঙে গেছে, বা কাটিং ক্যামটি অস্বাভাবিকভাবে জীর্ণ হয়ে গেছে, যার ফলে চলন্ত ছুরিটি শক্তি হারিয়েছে এবং জায়গায় থেমে গেছে এবং সেলাইয়ের উপাদান কাটতে অক্ষম। এই ক্ষেত্রে, মেকানিজম পুনরায় শক্ত করা বা মেরামতের জন্য নতুন অংশ প্রতিস্থাপন করা প্রয়োজন;
③ চলমান এবং স্থির ছুরিগুলি নিযুক্ত নয় এবং সেলাইয়ের উপাদানগুলি মোটেও কাটা হয় না। চলমান এবং স্থির ছুরিগুলির উপরের এবং নীচের অবস্থান এবং বাম এবং ডান অবস্থানগুলি জায়গায় নেই। যদি কোন দিকটি জায়গায় না থাকে, সেলাইয়ের উপাদানটি কাটা হবে না, এবং তারপর উপাদানটি ব্লক করা হবে, তাই কাটারের ব্যস্ততা সাবধানে সামঞ্জস্য করতে হবে;
④ প্রেসার পা সেলাইয়ের সামগ্রীতে বাধা দেয়। ওভারলক সেলাই মেশিনের প্রেসার ফুট বেশ কয়েকটি অংশ নিয়ে গঠিত, এবং গঠন এবং আকৃতি তুলনামূলকভাবে জটিল, যেমনটি চিত্র 9-এ দেখানো হয়েছে। সম্ভাব্য কারণগুলির মধ্যে রয়েছে যে প্রেসার ফুটের চাপ খুব বেশি, তাই সেলাইয়ের উপাদানটি খুব শক্তভাবে চাপা হয়। এবং মসৃণভাবে পাস করতে পারে না। এটি কমাতে প্রেসার পায়ের চাপ পুনরায় সামঞ্জস্য করা প্রয়োজন। উপরন্তু, এটা সম্ভব যে প্রেসার ফুট নীচের প্লেটটি সামগ্রিকভাবে সমতল নয়, নীচের প্লেটের প্রতিটি অংশের পৃষ্ঠটি খুব রুক্ষ, বা সেখানে স্ক্র্যাচ এবং burrs আছে, যার কারণে সেলাইয়ের উপাদানগুলি ব্লক হতে পারে। স্ক্র্যাচ এবং burrs দূর করতে প্রেসার ফুট নীচের প্লেট পালিশ করা প্রয়োজন, এবং অবশেষে এটি মসৃণ করতে পালিশ করা প্রয়োজন;

চিত্র 9: ওভারলক মেশিন প্রেসার ফুট
⑤ খাওয়ানো মসৃণ নয়, যেমন নীচের চিত্রে দেখানো হয়েছে, সেলাইয়ের উপাদান জমা হয় (চিত্র 10-এর বাম দিকে দেখানো হয়েছে)। এই পরিস্থিতি সাধারণত ফিড দাঁতের পার্থক্য এবং সেলাইয়ের উপাদানের প্রকৃতির মধ্যে দুর্বল সমন্বয় এবং ডিফারেনশিয়াল দাঁতের (সেকেন্ডারি ফিড দাঁত) অত্যধিক স্ট্রোকের কারণে ঘটে। আমাদের ওভারলক সেলাই মেশিনের সেলাই টেবিলের কভারটি খুলতে হবে এবং মেশিনের মাথার বাম দিকের ডিফারেনশিয়াল রেশিও সামঞ্জস্য করতে হবে, যেমনটি চিত্র 10-এর ডানদিকে দেখানো হয়েছে। চিত্রের তীরের সাথে সঙ্গতিপূর্ণ বাদামটি হল "ডিফারেনশিয়াল রেশিও অ্যাডজাস্টমেন্ট বাদাম" যখন বাদামটি আলগা করে উপরের দিকে টানানো হয়, সেলাইয়ের উপাদানটি প্রসারিত হবে এবং যখন এটি নীচের দিকে টানা হবে, সেলাইয়ের উপাদানটি ছোট হয়ে যাবে। সেরা খাওয়ানোর অবস্থা অর্জন করতে সেলাইয়ের উপাদানের প্রকৃতি অনুসারে ডিফারেনশিয়াল দাঁতের স্ট্রোকের আকার সামঞ্জস্য করুন। সমন্বয় সঠিক হওয়ার পরে, বাদাম লক করতে মনে রাখবেন;
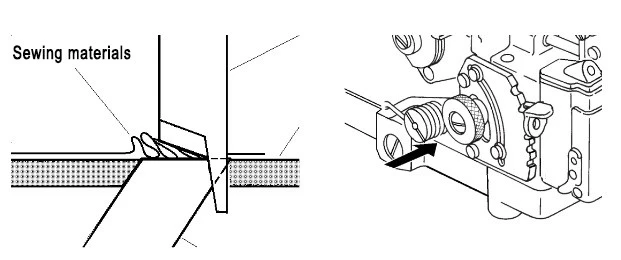
চিত্র 10
⑥ অন্যান্য প্রভাব, যেমন সুই প্লেট সমাবেশের নীচের পৃষ্ঠ মসৃণ নয় এবং এমনকি স্ক্র্যাচ এবং burrs আছে, নির্দিষ্ট ছুরি ইনস্টল করার সময় সুই প্লেট প্লেন থেকে বেরিয়ে আসে, সুই প্লেট স্ক্রু সুই প্লেট প্লেন থেকে বের হয়ে যায় এবং উপরের দিকে বাঁকা সুই সেলাই উপাদান স্পর্শ. এগুলি বস্তুগত বাধা সমস্যাও সৃষ্টি করতে পারে। অনুগ্রহ করে চেক করুন এবং একে একে সমাধান করুন।
দ্রষ্টব্য: ব্লেড শার্পনিং সম্পর্কে
ওভারলক সেলাই মেশিনে ব্যবহৃত কাটিং ছুরি গ্রুপটি একটি স্ট্যান্ডার্ড কনফিগারেশন, যেখানে দুটি চলন্ত ছুরি এবং নির্দিষ্ট ছুরি রয়েছে। যখন মেশিনটি কাজ করে, সেলাইয়ের উপাদান কাটার জন্য এটি সর্বদা উপরে এবং নীচে চলাচলের অবস্থায় থাকে, তাই এটি দ্রুত শেষ হয়ে যায়। ফলক তীক্ষ্ণ করা একটি ভাল উপায় কার্যকরভাবে সেলাইয়ের গুণমান উন্নত করতে, ছুরি গ্রুপের ব্যবহারের সময় বাড়ানো এবং খরচ বাঁচাতে। এটি সুপারিশ করা হয় যে আপনি এটিকে আপনার কাজে ব্যাপকভাবে ব্যবহার করুন।
সাধারণত, যেহেতু চলমান ছুরির আকৃতি জটিল এবং উৎপাদন খরচ বেশি, যখন স্থির ছুরির আকৃতি সহজ এবং খরচ কম, তাই চলন্ত ছুরিটি ব্লেডের কঠোরতা উচ্চতর করার জন্য সুপার-হার্ড অ্যালয় উপাদান দিয়ে তৈরি। স্থির ছুরির চেয়ে। উদ্দেশ্য হল চলন্ত ছুরির পরিধান কমানো এবং প্রতিস্থাপনের সংখ্যা কমানো। অতএব, স্থির ছুরি সাধারণত পরার প্রবণ। ধারালো করার পদ্ধতিটি নিম্নরূপ: প্রথমে, একটি সমতল পৃষ্ঠের সাথে তৈলপাথরের একটি টুকরো প্রস্তুত করুন, তার উপর লুব্রিকেটিং তেল ড্রপ করুন এবং স্থির ছুরিটির দুটি প্রধান ধারালো কোণ নির্ধারণ করুন, যেমন চিত্র 11-এ দেখানো হয়েছে। তারপরে দুটি হাত ব্যবহার করুন ব্লেডটি তীক্ষ্ণ কোণে স্থির রাখুন, এই কোণটি রাখুন এবং সমতলভাবে এগিয়ে যান এবং ব্লেডটি একাধিকবার তীক্ষ্ণতায় পুনরুদ্ধার করা যেতে পারে। তীক্ষ্ণ করার প্রয়োজনীয় বিষয়গুলি মনে রাখবেন: হাত-ধরা কোণ অপরিবর্তিত রাখুন, জোর করে এগিয়ে যান এবং পিছু হটলে আরাম করুন! তীক্ষ্ণকরণ সম্পন্ন হওয়ার পরে, ব্লেডটি আবার তীক্ষ্ণ, ধারালো পৃষ্ঠের কোণটি অভিন্ন এবং কোন "রিওয়াইন্ডিং" ঘটনা নেই তা নিশ্চিত করার জন্য একটি চাক্ষুষ পরিদর্শন করা উচিত।

চিত্র 11: ওভারলক সেলাই মেশিনের কাটিং ব্লেড পিষে দেওয়া
মনোযোগ! স্থির ছুরির 62 ডিগ্রি কোণ হল বেশিরভাগ ওভারলক সেলাই মেশিনের ডেটা, এবং অন্যান্য কোণ ডেটা যেমন 45 ডিগ্রি রয়েছে। অতএব, ওভারলক সেলাই মেশিনের নির্দিষ্ট পরিস্থিতি অনুযায়ী শার্পিং করা উচিত। সবচেয়ে মৌলিক প্রয়োজনীয়তাগুলির মধ্যে একটি হল ওভারলক সেলাই মেশিনে স্থির ছুরি ইনস্টল করার পরে, ব্লেড পৃষ্ঠটি সুই প্লেট পৃষ্ঠের সাথে সম্পূর্ণ সমান্তরাল (ফ্লাশ) হওয়া উচিত।
যদি চলমান ছুরিটি তীক্ষ্ণ করা আবশ্যক, একটি বৈদ্যুতিক গ্রাইন্ডার প্রয়োজন এবং একটি বিশেষ কার্বাইড গ্রাইন্ডিং চাকা কিনতে হবে। যদি অপেশাদার শর্ত উপলব্ধ না হয়, হাতের সবচেয়ে শক্ত নাকাল চাকা চেষ্টা করা যেতে পারে। একটি গ্রাইন্ডিং মেশিনে তীক্ষ্ণ করার সময় নিরাপত্তার দিকে মনোযোগ দিন। নাকাল চাকা অবিচ্ছিন্নভাবে প্রতিস্থাপিত করা উচিত এবং নিরাপত্তা কভার এবং চোখের সুরক্ষা সম্পূর্ণ। তীক্ষ্ণ করার সময়, ব্লেডের দিকে লক্ষ্য রাখুন এবং ব্লেডটিকে উভয় হাত দিয়ে স্থিরভাবে ধরে রাখুন এবং এটি একটু একটু করে করুন, কারণ প্রতিটি হালকা যোগাযোগ অনেকটাই পিষে যাবে।
টোপেগলের একটি শক্তিশালী প্রযুক্তিগত শক্তি রয়েছে, কোম্পানির গ্রাহকরা সমগ্র দেশকে কভার করে এবং বিদেশী দেশ এবং সমগ্র চীন জুড়ে রপ্তানি করা হয়। আমাদের সাথে যোগাযোগ করতে স্বাগতমsale@eagleco.cn.